JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Prošećite gotovo svakom radnjom za proizvodnju metala i čut ćete isti razgovor. Stiže novi oblik dijela, matrica se mora ponovno rezati, a preša miruje dok svi čekaju. Tehnologija laserskog brisanja izrasla je upravo iz te frustracije. Umjesto da stvrdnuta matrica udara u list, fokusirana laserska zraka prati obrise praznine, prateći putanju pohranjenu u softveru. Promijenite crtež, promijenite program i sljedeća praznina pojavit će se za nekoliko minuta, a ne za nekoliko tjedana. Za proizvođače koji rade iz kotura, ideja je sazrela u nešto veće: kompletne linije koje se odmotavaju, izravnavaju, režu i slažu bez preše bilo gdje u procesu.
Po čemu se tehnologija laserskog pražnjenja razlikuje od pražnjenja kalupa
Obje metode pretvaraju plosnati materijal u oblikovani proizvod. Fizika, međutim, teško može biti drukčija, a ta razlika oblikuje svaku odluku koja slijedi.
Matrica za izrezivanje je precizni alat za rezanje napravljen za jedan obris. Brz je, ponovljiv je, a nakon što se pokrene, cijena po dijelu je vrlo niska. Ono što ne može učiniti je promijeniti mišljenje. Svaka nova geometrija znači novi alat, novo vrijeme isprobavanja i novu rundu podešavanja tiska. Na dugotrajnim programima sa stabilnim dizajnom ta trgovina još uvijek ima smisla.
Lasersko brisanje radi obrnuto. Nema alata za izradu, samo program za rezanje koji treba učitati. Inženjeri se mogu prebacivati između aluminijske ploče i čeličnog nosača visoke čvrstoće unutar iste smjene, a prototipovi mogu raditi na istoj opremi kao i proizvodni dijelovi. Kompromisi su također drugačiji: propusnost ovisi o duljini reza, a ne o brzini hoda, a debljina materijala postaje stvarno ograničenje, a ne detalj.
- Trošak alata prelazi s matrice po dijelu na program po dijelu.
- Promjena se mjeri minutama, a ne tjednima.
- Kvaliteta rubova ovisi o fokusu, gasu i brzini, a ne o razmaku matrice.
- Vrlo velike količine još uvijek favoriziraju dobro izgrađenu matricu.
Unutar laserske linije za zatvaranje
Većina laserske obrade u današnjoj proizvodnji nije ručno ulaganje ravnih listova. Započinje zavojnicom, a oprema koja okružuje laser obavlja većinu posla.
Rukovanje zavojnicama, niveliranje i uvlačenje
Čelična ili aluminijska zavojnica dolazi čvrsto namotana, noseći naprezanja zaključana od kotrljanja. Ubacivanje tog materijala izravno u laser bila bi pogreška. Laserska linija za izradu pramenova s pogonom na zavojnice stoga počinje s razmotavačem, prolazi traku kroz precizni nivelir i tek je zatim predaje stanici za rezanje. Nivelir čini više od izravnavanja površine. Oslobađa unutarnje naprezanje tako da traka ostaje ravna nakon rezanja, što je važno jer se izradak koji izgubi oblik nakon što greda prođe ne može kasnije popraviti.
Rezna glava, gniježđenje i prinos materijala
Laserska glava putuje iznad trake dok materijal indeksira ili se neprekidno kreće kroz zonu rezanja. Budući da greda slijedi program, a ne obris matrice, praznine se mogu ugniježditi tijesno jedna uz drugu. Odatle dolazi velika ušteda. Tradicionalno ravno lasersko brušenje obično počinje s pravokutnim prazninama, koje mogu ostaviti otprilike 2,4 inča otpada sa svake strane prije nego što se praznina uopće izreže. Gniježđenje punjenom zavojnicom uklanja veliki dio tog otpada i omogućuje da ista zavojnica proizvodi više gotovih dijelova.
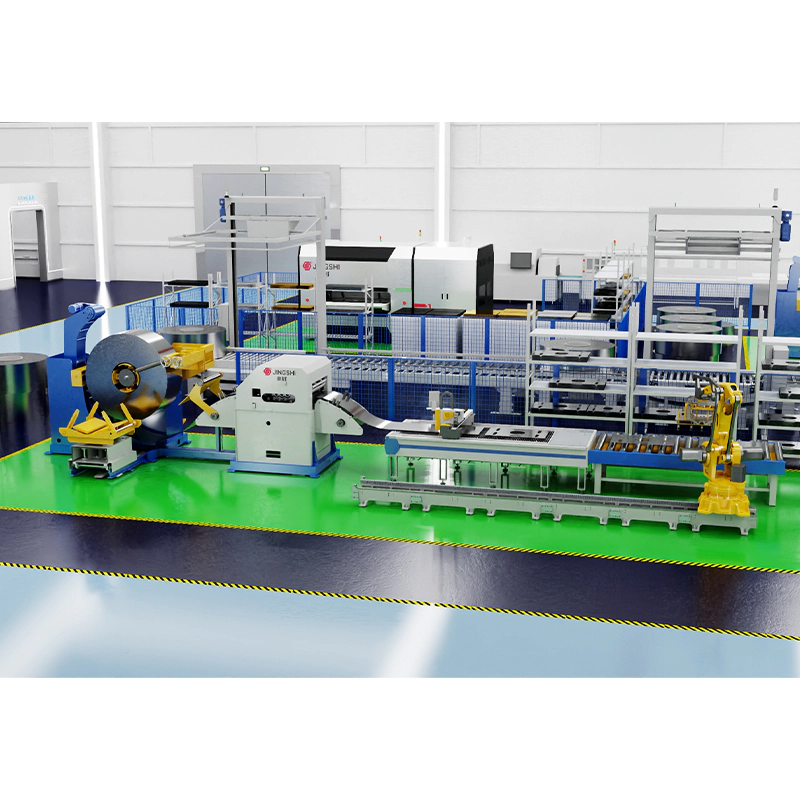 Laserska linija za niveliranje s uvlačenjem namotaja Integrirani sustav uvlačenja zavojnica kombinira odmotavanje, precizno niveliranje, servo uvlačenje, lasersko rezanje i automatsko slaganje kako bi se planovi ugniježđenih zavojnica pretvorili u gotove praznine. Pogledajte proizvod →
Slaganje i rukovanje dijelovima
Nakon rezanja, praznine se odvajaju i slažu, često pomoću robota ili portala koji ih podiže s linije. Otpad kostura namotava se ili usitnjava i šalje na recikliranje. Što glađe teče ovaj kraj linije, to se brzina lasera zapravo više pretvara u izlaz.
Zašto kvaliteta niveliranja odlučuje o točnosti blanka
Ako bismo mogli ponuditi jedan savjet svima koji specificiraju ovu vrstu opreme, to bi bilo sljedeće: potrošite onoliko vremena na niveliranje koliko trošite na laser. Valovita traka mijenja udaljenost između mlaznice i materijala iz trenutka u trenutak, a glava za rezanje nikada ne dobiva stabilan žarišni odmak koji joj je potreban. Rezultat je nedosljedna širina zareza, trošak na donjoj strani i rubovi koji variraju od jednog do drugog kraja zavojnice.
Zaostali stres je tiši problem. Ako se ne ukloni prije rezanja, ponovno se raspoređuje u trenutku kada je kontura gotova, a praznina koja je izmjerena savršeno ravna na stolu uvija se čim se podigne. Nizvodno oblikovanje ili zavarivanje tada se bori s pogreškom koja je uvedena uzvodno. Hidraulički strojevi za ravnanje s precizno kontroliranim prodorom valjka pravilno obrađuju ovu fazu, a razlika se očituje u ravnosti gotovog obrasca, a ne u bilo kojem specifikacijskom listu.
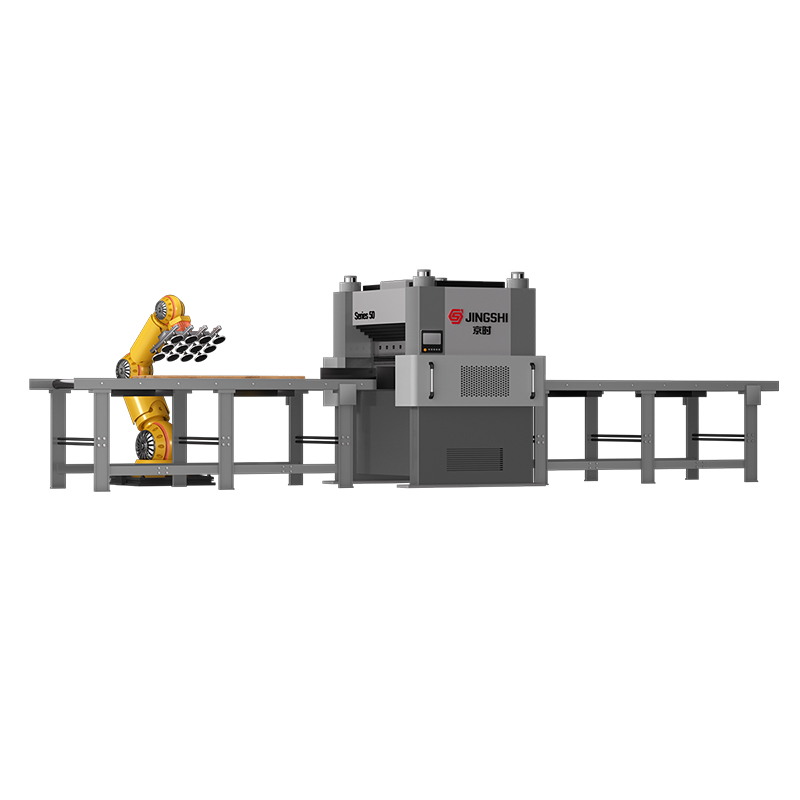
 JingShi serija 50 hidraulični stroj za precizno niveliranje s četiri stupa Hidraulički precizni nivelir uklanja unutarnje naprezanje i savijanje s ploča srednje debljine, podupirući ravnije praznine prije laserskog rezanja ili daljnjeg oblikovanja. Pogledajte proizvod →
Materijali i debljina: Što greda dobro podnosi
Lasersko brušenje je ugodno s mekim čelikom, niskolegiranim čelikom visoke čvrstoće, nehrđajućim čelikom i aluminijem. Debljina je ono gdje očekivanja trebaju prilagoditi. Tanke i srednje debljine režu brzo i čisto, dok teže ploče usporavaju proces i guraju ekonomiju natrag prema mehaničkim metodama. Tablica u nastavku grubi je vodič za usporedbu tri uobičajena pristupa.
| Aspekt | Zatvaranje matrice | Ravno lasersko brisanje | Lasersko brisanje pomoću zavojnice |
|---|---|---|---|
| Alat po dijelu | Namjenska matrica | Nijedan | Nijedan |
| Promjena oblika | Nova kocka i isprobavanje | Novi program | Novi program |
| Iskorištenje materijala | Dobar za rasporede ugniježđenih matrica | Donji, pravokutni praznine | Visoko, tijesno gniježđenje |
| Rubno stanje | Odrezani rub | Čisti laserski rub | Čisti laserski rub |
| Propusnost | Vrlo visoko | Umjereno | Visoko na tankoj do srednjoj debljini |
| Najbolje odgovara | Dugi, stabilni programi | Mali volumen, ravni list | Proizvodnja fleksibilnih zavojnica |
Gdje se tehnologija laserskog čišćenja uklapa u stvarnu proizvodnju
U praksi, tehnika zaslužuje svoje mjesto svugdje gdje se oblici mijenjaju brže nego što proračuni alata dopuštaju. Dobavljači automobila koriste ga za panele karoserije, strukturne nosače i toplinske štitove, gdje jedna platforma može dijeliti nekoliko praznih varijanti - uzorak koji često vidimo u proizvodnja dijelova za automobile i motocikle . Proizvođači električnih ormara, proizvođači komponenti za dizala i proizvođači uređaja suočavaju se s istim pritiskom: mnogo brojeva dijelova, umjerene količine i malo strpljenja za vrijeme izrade alata.
Teže industrije imaju svoju verziju pitanja. Kada se i debljina ploča i tolerancija ravnosti povećavaju, stroj za izravnavanje debelih ploča koji radi ispred stanice za rezanje obično je razumnija investicija od guranja lasera izvan njegova udobnog dometa.
Izvan brisanja: ostatak linije
Prazna linija rijetko je jedini dio opreme koji je potreban postrojenju. Mnogi ga proizvođači spajaju s linijom za rezanje na duljinu za rezane pravokutne dijelove ili s kombiniranom linijom za odmotavanje, izravnavanje i bušenje gdje oblikovanje slijedi rezanje. Ove konfiguracije vrijedi razumjeti prije odluke o kupnji, a mi smo napisali detaljniji pregled lasersko brisanje pomoću zavojnice i način sastavljanja niti .
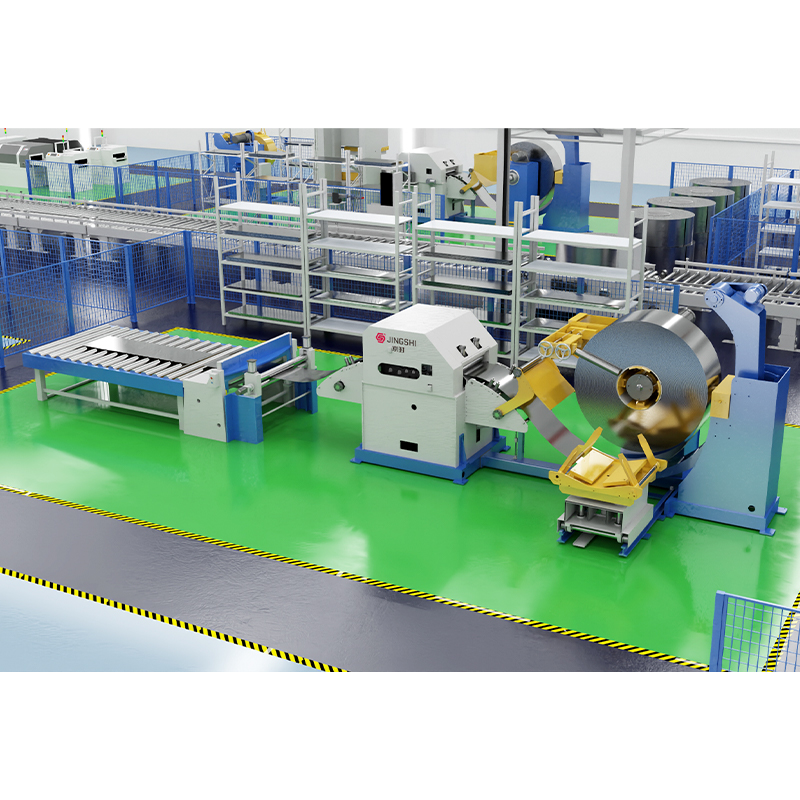 Visokoprecizni uređaj za odmotavanje, ravnalo, uvlakač za rezanje na duljinu Automatizirana CTL linija kombinira odmotavanje, precizno niveliranje, servo hranjenje i šišanje velike brzine za točnu proizvodnju aluminija i nehrđajućeg čelika na komade. Pogledajte proizvod →
Pitanja koja trebate postaviti prije nego što se obvežete
- Koju ravnost moj proizvod zapravo zahtijeva? Specifikacije niveliranja trebaju slijediti dio, a ne brošuru stroja.
- Koji je najdeblji materijal koji ću realno trčati u sljedećih pet godina?
- Koliko se brojeva dijelova mijenja godišnje? Taj broj, više od količine, odlučuje hoće li se fleksibilnost isplatiti.
- Može li struna podnijeti moje širine svitaka, težine i unutarnje promjere bez dodatnog rukovanja?
- Što se događa s otpadom i gotovim prazninama na kraju linije?
- Kako će se oprema testirati prije otpreme — s mojim materijalom ili sa standardnim uzorkom?
Posljednja točka zaslužuje naglasak. Ravnost i kvalitetu rezanja najlakše je procijeniti na materijalu koji zapravo koristite. Ispitivanje ravnosti svakog stroja, ponašanja pri opterećenju i buke prije nego što napusti tvornicu navika je za koju smatramo da se ne može pregovarati, jer linija koja ima dobre performanse samo na demo zalihama nije stvarno dokazana.
Laserska tehnologija izrezivanja nije zamjena za svaku prešu i matricu u pogonu. To je drugačiji odgovor na specifičan problem: kako brzo izraditi praznine kada se oblik stalno mijenja, a proračun alata neće rastezati. Kada je faza izravnavanja ispravno projektirana i linija je konfigurirana prema vašem stvarnom materijalu, rezultati se pojavljuju tamo gdje su bitni - ravniji prazni dijelovi, manje otpada i raspored proizvodnje koji više ne čeka na matricu.