JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Uđite na bilo koji pod za obradu zavojnica i moći ćete puno reći o operaciji prema onome što se događa nakon što se zavojnica istovari. Višestruko izrezana linija za izrez jedno je od onih sredstava koja tiho mijenjaju ritam cijele biljke. Umjesto jedne trake koja dovodi škare, linija uzima glavnu zavojnicu, reže je na nekoliko užih traka, izravnava te trake i reže ih na željenu duljinu, često slažući gotove komade u jednom neprekidnom prolazu. Za proizvođače koji kupuju zavojnice na tone i isporučuju dijelove po komadu, ta je razlika praktična, a ne akademska.
Ako uspoređujete opcije opreme ili pokušavate odlučiti pripada li linija s više rezova vašem sljedećem proširenju, korisna pitanja nisu samo o brzini. Oni se odnose na raspon širine, ravnost, promjenu, otpad i kako linija odgovara materijalu i ljudima koji će je pokretati.
Što je višesječna prazna linija?
Višestruki rezni red, koji se ponekad naziva i višestruki rezni red, kombinira dvije operacije koje su često odvojene: rezanje na širinu i rezanje na duljinu. Glavna zavojnica montirana je na odmotavač, provučena kroz glavu za rezanje, provučena kroz ravnalo i dovedena do škare ili sličnog odsjeka. Budući da glava za rezanje dijeli zavojnicu na više traka, konac može proizvesti nekoliko praznina po širini zavojnice u istom potezu. To je "višestruki" dio i odatle dolazi velik dio prednosti propusnosti.
To nije samo linija za rezanje na duljinu s dodatnim noževima. Linija mora kontrolirati napetost trake, toleranciju širine, neravnine, uklanjanje otpadaka i kvalitetu slaganja preko svake trake odjednom. Uska traka na vanjskom rubu ponaša se drugačije od široke trake u sredini. Dobar dizajn linije je odgovoran za to od prve potisne role do slagača, a sustav upravljanja mora održavati cijeli set traka u pokretu kao jedan koordinirani proces.
Tipična linija uključuje uređaj za odmotavanje, ljuštilo i držač, potisne valjke, glavu za rezanje, stroj za namatanje ili sjeckalicu, ravnalo, jamu s petljom, servo dovod, škare, pokretnu traku i slagač. Točan raspored ovisi o materijalu, širini, debljini i kvaliteti završne obrade koju kupac treba.
Kako linija radi, korak po korak
- Punjenje i odmotavanje zavojnice. Glavna zavojnica se puni, otvara i dovodi u vod. Odmotavač mora održavati stabilnu napetost kako se promjer zavojnice mijenja.
- Rezanje po širini. Rotirajući noževi režu punu širinu svitka na potrebne širine trake. Razmak noža i preklapanje postavljeni su za debljinu i kvalitetu materijala.
- Rukovanje otpadom. Rubni rubovi i svi odbačeni uski ostaci namotaju se, sjeckaju ili odvoze tako da ne ometaju putanju trake.
- Niveliranje. Trake prolaze kroz precizni nivelir koji uklanja zavojnice, samostrel i rubni val prije rezanja. Ravnost ovdje utječe na duljinu reza, kvalitetu hrpe i nizvodno oblikovanje.
- Petlja i uvlačenje. Petlja ili akumulator izolira kontinuirani proces rezanja od start-stop djelovanja smicanja. Servo pogon točno mjeri svaku duljinu.
- Rezanje na duljinu. Smicanje ili slično odsijecanje daje praznu duljinu. Rez mora biti pravokutan, s kontroliranim oštricama i ponovljiv na svim trakama.
- Slaganje. Gotovi prazni komadi transportiraju se i slažu na način koji štiti površine, održava točnost brojanja i čini snop lakim za uklanjanje.
- Kontrola i promjena. Postavke recepta, postavljanje noža, duljina uvlačenja i prilagodbe slagača određuju koliko brzo se linija pomiče s jednog posla na drugi.
Multi-Blanking u odnosu na standardno rezanje na duljinu
Dvije se vrste linija preklapaju, ali rješavaju različite proizvodne probleme. Standardna linija za rezanje na duljinu često je jednostavniji odgovor kada se posao radi jedna po jedna širina i brzina promjene je važnija od proizvodnje po svitku. Konac s više rezova zaslužuje svoje mjesto kada ista zavojnica može dati nekoliko prodajnih širina ili kada je prazni volumen dovoljno velik da opravda dodatnu postavku rezanja.
| Razmatranje | Standardno rezanje na duljinu | Višestruka prazna linija |
|---|---|---|
| Primarni unos | Širina jedne glavne zavojnice | Jedna glavna zavojnica razrezana na nekoliko traka |
| Izlaz po ciklusu | Jedna traka, jedna duljina rezanja | Više traka i više praznina po širini |
| Promjene širine | Obično nova zavojnica ili obrub ruba | Postavljanje rezanja i izmjene noževa |
| Fokus alata | Izravnavač, pospremanje i smicanje | Glava za rezanje, izravnavanje, uvlačenje, škare i slagač |
| Najbolje odgovara | Jednostavna izvođenja jedne širine i česte izmjene | Veliki volumen i višestruke širine iz jednog koluta |
| Promjena pažnje | Niža složenost postavljanja | Više discipline postavljanja, ali veći učinak po zavojnici |
Pravi izbor obično se svodi na knjigu narudžbi. Ako je većina poslova jedna širina i kratke serije, konvencionalna linija može održati postrojenje fleksibilnijim. Ako se isti materijal može podijeliti u nekoliko gotovih širina ili unijeti nekoliko nizvodnih ćelija, pristup višestrukim rezovima može smanjiti rukovanje i povećati iskoristivost zavojnice.
Gdje se višestruko brušenje isplati
Višestruki izrez je najkorisniji kada je gotovi proizvod pravokutan ili kada nizvodna preša ili laser podrezuju konačni oblik. Manje se radi o proizvodnji složenih kontura, a više o brzom pretvaranju svitka u ravne, točne, naslagane praznine. To odgovara širokom rasponu operacija obrade metala, uključujući dijelovi za automobile i motocikle , dizala i arhitektonske komponente, električni ormarići, poljoprivredni strojevi, oštrice pila i precizno žigosanje.
U mnogim od ovih postrojenja, linija za izradu pražnjenja dovodi prešu, lasersku ćeliju ili operaciju oblikovanja, tako da su ravnost i dosljedna visina hrpe važni koliko i sirova brzina. Uzorak koji je malo dugačak, ali ravan može i dalje dobro raditi. Praznina koja je odgovarajuće duljine, ali nosi rubni val ili samostrel, može uzrokovati pogrešno uvlačenje, loše uklapanje i dodatne prerade nizvodno. Zato niveliranje zaslužuje jednaku pažnju kao i rezna glava.
Na što treba obratiti pozornost prilikom navođenja retka
Veličina linije počinje s zavojnicom, a ne s brošurom. Prije usporedbe brzina definirajte raspon materijala koji zapravo namjeravate koristiti i standard kvalitete koji gotovi proizvod mora zadovoljiti. Linija koja je prevelika za posao može biti jednako frustrirajuća kao i ona koja je premala.
- Širina zavojnice, debljina i granica razvlačenja. Provjerite cijeli raspon, a ne samo sredinu. Teži ili materijali veće čvrstoće utječu na opterećenje noža, snagu ravnala i kapacitet smicanja.
- Broj rezova i širina trake. Potvrdite da glava za rezanje može podnijeti najužu traku koju planirate proizvesti i da je veličina uklanjanja otpadaka prilagođena volumenu obrezivanja.
- Sposobnost niveliranja. Nivelir treba uskladiti sa širinom trake, debljinom i standardom ravnosti. Više valjaka i precizna prilagodba pomažu kod rada s tankim materijalom i kvalitetom površine.
- Vrsta šišanja i kvaliteta rezanja. Odlučite odgovaraju li ravne škare, leteće škare ili neka druga metoda rezanja zahtjevima za neravnine i pravokutnost.
- Slaganje i površinska zaštita. Brza struna koja označava gornju površinu ili stvara neravne hrpe nije baš produktivna.
- Promjena i postavljanje noža. Pitajte koliko dugo traje promjena širine, koji su alati potrebni i mogu li se postavke pohraniti kao recepti.
- Kontrole i sigurnost. Urezivanje navoja, pristup nožu, zaštitu i vidljivost operatera treba razmotriti rano, a ne nakon instalacije.
Provjere kvalitete koje su važne na podu
Na višesječnoj liniji kvaliteta je lanac. Jedna slaba karika pojavljuje se na slagaču. Praktična rutina pregleda obično pokriva širinu trake, visinu srha, ravnost, duljinu reza, pravokutnost i stanje površine. Provjerite prvih nekoliko praznih uzoraka nakon postavljanja, zatim uzorkujte u definiranom intervalu dok se zavojnica smanjuje.
- Tolerancija širine. Izmjerite nekoliko traka duž zavojnice, a ne samo središnju traku.
- Kvaliteta oštrica i rubova. Pogledajte i rubove proreza i rezne rubove. Brzo se pojave tupi noževi ili neispravan razmak.
- Ravnost. Provjerite komplet zavojnice, samostrel, rubni val i središnju kopču nakon izravnavanja i ponovno nakon rezanja.
- Duljina rezanja i kvadratura. Konzistentna duljina korisna je samo ako je kroj kvadratan i snop pravi.
- Stanje površine. Pazite na tragove valjanja, ogrebotine i oštećenja prilikom rukovanja, osobito na vidljivim ili obojenim dijelovima.
- Kvaliteta slaganja. Brojanje, poravnanje i isprepletanje utječu na to kako će se praznine ponašati pri sljedećoj operaciji.
Integracija s niveliranjem i nizvodnim operacijama
Niveliranje nije sporedna napomena na višesječnoj slijepoj liniji. Ako trake nose namotani set ili rubni val u smicanje, duljina reza može biti ispravna, dok neobradak i dalje pada nizvodno. Nivelir bi trebao biti dimenzioniran za punu širinu trake i raspon od najtanje do najdeblje koju planirate koristiti, s dovoljnom potporom za valjanje i podešavanjem za rukovanje materijalima koje zapravo kupujete.
Za konvencionalni raspored odmotavača-ravnala-ulagača, naša visokoprecizna CTL linija korisna je referenca kada posao zahtijeva precizno ulaganje i izlaz rezanja na duljinu, a ne rezanje s više traka.
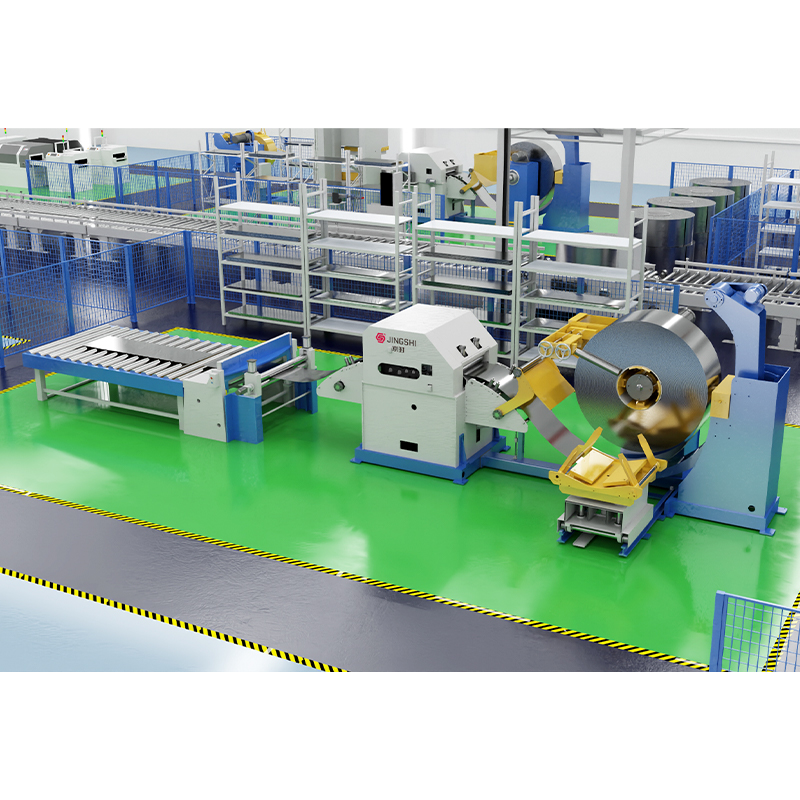 Visokoprecizni uređaj za odmotavanje, ravnalo, uvlakač za rezanje na duljinu Za konvencionalne rasporede s napajanjem u zavojnice koji zahtijevaju precizno uvlačenje i rezanje, ova integrirana linija kombinira odmotavanje, niveliranje, servo uvlačenje i izlaz rezanja na duljinu. Pogledajte proizvod →
Kada linija za zatvaranje opskrbljuje lasersku ćeliju umjesto mehaničkih smicanja, prozor procesa se mijenja. Kvaliteta rubova, ravnost i položaj lista postaju još važniji jer ne postoji alat za prešanje koji bi apsorbirao male varijacije. Ako još uvijek odvagate smicanje na bazi smicanja i lasersko rezanje, ovaj vodič za lasersko brisanje s napajanjem zavojnice prolazi kroz proces i kompromise.
Za lasersko brušenje s pogonom na zavojnice, naša linija za odmotavanje, niveliranje i lasersko brušenje pokazuje kako se izravnavanje i rezanje mogu integrirati bez mehaničkih škara.
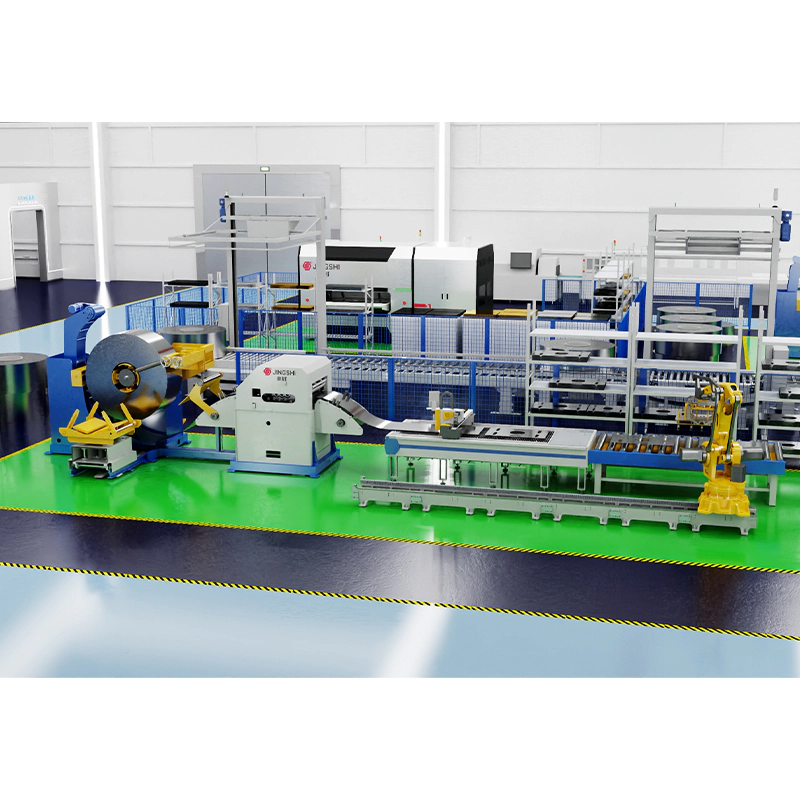 Linija za razmotavanje, niveliranje i lasersko zatvaranje Za lasersko brušenje bez mehaničkih škara, ova linija integrira odmotavanje, niveliranje, servo uvlačenje, lasersko rezanje i automatsko slaganje za fleksibilnu proizvodnju brusnih papira. Pogledajte proizvod →
Ako je sljedeći korak štancanje, linija mora isporučiti konzistentan položaj trake i duljinu uvlačenja u prešu. Linija za bušenje odmotavača-ravnala-ulagača velike brzine sa 3-u-1 servo sustavom dodavanja jedan je od načina povezivanja rukovanja zavojnicama, niveliranja i dodavanja preše u kompaktnom rasporedu.
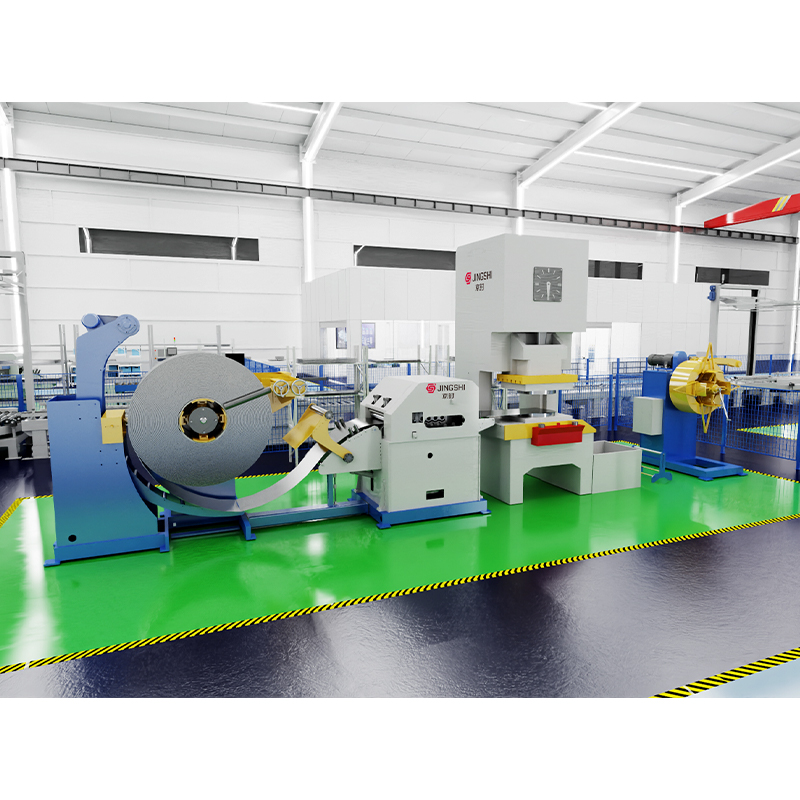 Brzi 3-u-1 uređaj za odmotavanje, ravnalo, ulagač, linija za bušenje Za povezivanje rukovanja zavojnicama, niveliranja i dodavanja preše u kompaktnom rasporedu štancanja, ova 3-u-1 servo linija podržava kontinuirano probijanje s točnom duljinom dodavanja. Pogledajte proizvod →
Praktična riječ o izgledu i podršci
Linija za izradu višestrukih rezova je sustav, a ne popis strojeva. Najbolji rezultati postižu se kada su faze namotavanja, rezanja, ravnanja, dodavanja, rezanja i slaganja dizajnirane kao jedan proces i kada operateri imaju prostora za provlačenje, pregled, promjenu noževa i sigurno uklanjanje otpada. Tu je iskustvo na parketu jednako važno kao i specifikacija opreme.
Ako planirate novu liniju ili zamjenu starijeg procesa rezanja na duljinu, počnite s rasponom materijala, veličinama praznina i nizvodnom operacijom. Zatim odredite veličinu linije oko te stvarnosti. Dobro usklađena linija za izradu s više rezova može pretvoriti svitak u gotove proizvode s manje koraka rukovanja i dosljednijom ravnošću, ali samo kada su raspon širine, kvaliteta niveliranja i rutina izmjene odgovarajući za posao.